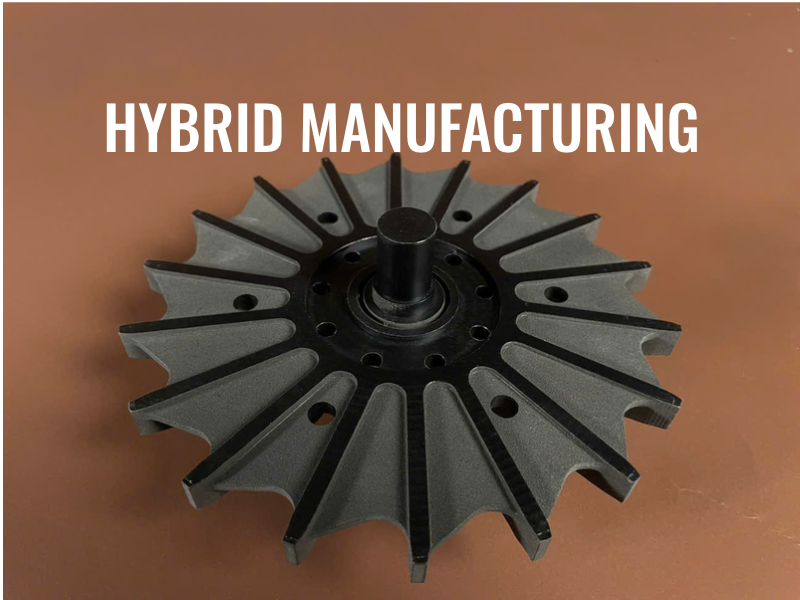
Trong sản xuất công nghiệp, in 3D kết hợp gia công CNC, hay Hybrid Manufacturing, là giải pháp gia công kết hợp khả năng tạo hình linh hoạt của công nghệ in 3D với độ chính xác và chất lượng bề mặt của gia công CNC. Phương pháp này giúp chế tạo các chi tiết phức tạp với độ chính xác cao tại các bề mặt chức năng, đồng thời tối ưu thời gian sản xuất và chi phí vật liệu.
Hybrid Manufacturing Là Gì? Tổng Quan Công Nghệ In 3D Kết Hợp Gia Công CNC
Hybrid Manufacturing (sản xuất lai), cụ thể là sản xuất kết hợp giữa sản xuất bồi đắp (in 3D) và gia công cắt gọt (Hybrid Additive–Subtractive Manufacturing), là phương thức kết hợp hai hay nhiều quy trình công nghệ trong một chuỗi chế tạo nhằm khai thác triệt để thế mạnh của từng công nghệ, nâng cao chất lượng sản phẩm và tối ưu hóa hiệu quả gia công.
Quy trình này được hình thành dựa trên hai công nghệ nền tảng đối lập nhưng bổ trợ hoàn hảo cho nhau:
- Additive Manufacturing (AM – Sản xuất bồi đắp): Công nghệ bồi đắp vật liệu từng lớp (layer-by-layer) dựa trên dữ liệu mô hình CAD 3D. Phương pháp này cho phép chế tạo các chi tiết hình học tự do, thành mỏng, gân khoang rỗng và hệ thống đường dẫn lưu chất phức tạp bên trong mà mũi dao cơ khí truyền thống không thể tiếp cận.
- Subtractive Manufacturing (SM – Gia công cắt gọt / Gia công CNC): Quá trình sử dụng các dụng cụ cắt (dao phay, dao tiện, mũi khoan) được điều khiển số bằng máy tính để bóc tách, loại bỏ phần vật liệu dư thừa khỏi phôi. CNC đảm nhận việc tinh chỉnh kích thước, tạo ren, doa lỗ, phay rãnh gioăng và làm phẳng các mặt chuẩn với độ chính xác cao.
Nguyên lý kết hợp cốt lõi
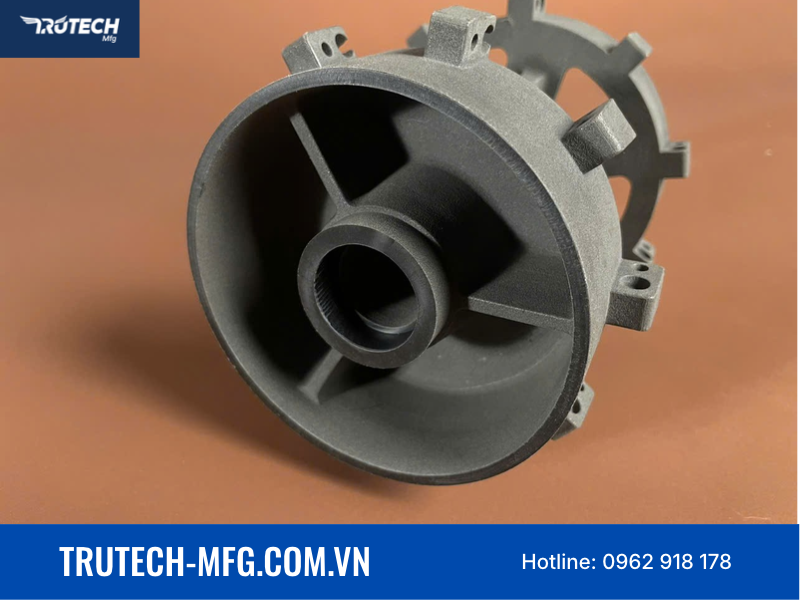
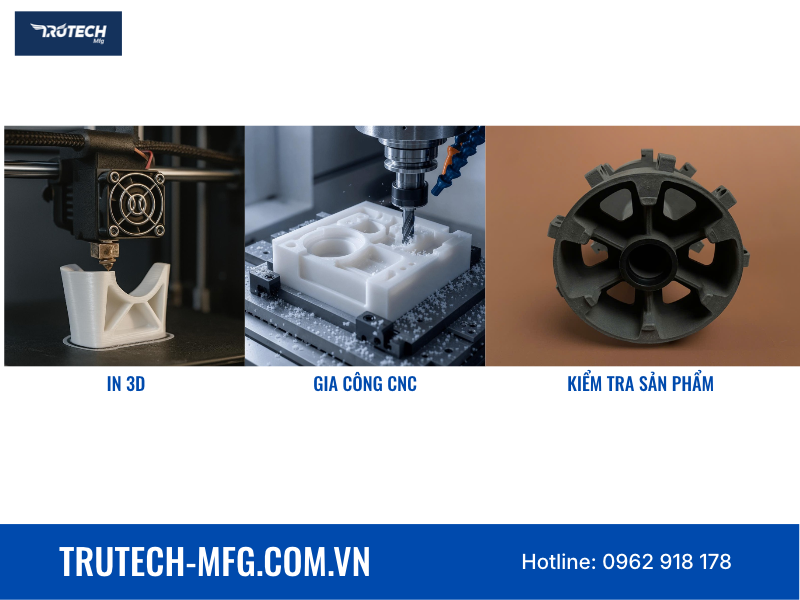
Trong công nghệ Hybrid Manufacturing, nhiệm vụ được phân công rõ ràng: in 3D đóng vai trò tạo phôi hình khối tổng thể gần sát sản phẩm cuối cùng, còn máy CNC đảm nhiệm việc loại bỏ lượng dư gia công trên các bề mặt chức năng đòi hỏi dung sai chặt chẽ và độ nhẵn bề mặt khắt khe.
Hai hình thức triển khai thực tế
Tùy thuộc vào hạ tầng kỹ thuật và mục tiêu sản xuất, giải pháp in 3D kết hợp gia công CNC được áp dụng theo hai mô hình:
- Hệ thống tích hợp trên cùng một máy (Single-Setup Hybrid Centers): Tích hợp đầu in bồi đắp và trục chính gia công CNC trên cùng một thân máy. Hình thức này thường gặp ở các máy sản xuất lai kim loại sử dụng công nghệ Directed Energy Deposition – DED, cho phép bồi đắp vật liệu và gia công phay hoàn thiện bề mặt liên tục, giảm thiểu thời gian gá đặt và duy trì chuẩn định vị nhất quán.
- Quy trình kết hợp tuần tự trên các máy riêng biệt (Sequential Routing): Chi tiết được in tạo hình trên máy in 3D độc lập, sau đó chuyển giao sang máy CNC để gia công cơ khí hoàn thiện. Đây là mô hình phổ biến và linh hoạt nhất hiện nay, tương thích tốt với cả vật liệu nhựa (sử dụng máy in FDM/FFF, SLA, SLS) lẫn kim loại (sử dụng máy in bột nung chảy PBF/DMLS) kết hợp cùng hệ thống máy phay/tiện CNC đa trục.
In 3D Nhựa Kết Hợp CNC Và In 3D Kim Loại Kết Hợp CNC Có Gì Khác Nhau?
Mặc dù cả hai hướng tiếp cận đều thuộc phạm trù Hybrid Manufacturing – tận dụng sản xuất bồi đắp để tạo hình và bóc tách để hoàn thiện – nhưng bản chất vật liệu, công nghệ in, hành vi cơ nhiệt khi cắt gọt và các khâu xử lý sau in lại có sự khác biệt rất lớn.
In 3D nhựa kết hợp gia công CNC
- Công nghệ in polymer: Thường áp dụng các công nghệ phổ biến như FDM/FFF (đùn nhựa nóng chảy), SLA (nhựa lỏng quang trùng hợp) và SLS (thiêu kết bột polymer bằng laser).
- Vai trò của CNC: Gia công hiệu chỉnh các vị trí lắp ghép then chốt như mặt phẳng chuẩn định vị, lỗ lắp chốt pin, rãnh then, bậc tiếp xúc hoặc các bề mặt cần độ phẳng nhẵn cao hơn khả năng tạo hình trực tiếp của máy in.
- Đặc điểm kỹ thuật và lưu ý gia công:
- Polymer có độ cứng vững thấp, độ dẫn nhiệt kém và rất nhạy cảm với nhiệt cắt ma sát. Nếu nhiệt tích tụ lớn, nhựa sẽ bị mềm, chảy nhòe, bám dính dụng cụ hoặc biến dạng hình học.
- Lực kẹp khi gá đặt phải được tính toán kỹ; kẹp quá chặt sẽ làm cong vênh thành mỏng, khiến chi tiết sai lệch kích thước sau khi tháo khỏi bàn máy CNC.
- Với công nghệ FDM/FFF, liên kết giữa các lớp in và tính chất cơ học dị hướng theo trục in là yếu tố rủi ro. Lực cắt lớn có thể gây nứt tách lớp hoặc vỡ phôi nếu cấu trúc bên trong có độ rỗng cao hoặc thiếu độ cứng vững.
- Ứng dụng tiêu biểu: Chế tạo đồ gá sản xuất (jigs & fixtures), đồ gá kiểm tra, dưỡng đo, vỏ thiết bị điện tử, chi tiết lắp ráp tùy biến và các nguyên mẫu kỹ thuật chức năng cần kiểm tra độ khít sát.
In 3D kim loại kết hợp gia công CNC
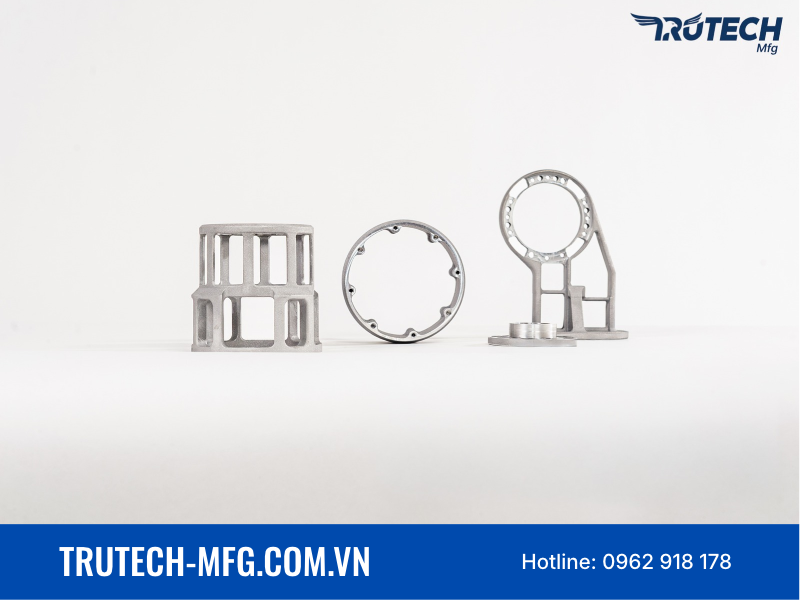
- Công nghệ in kim loại: Phổ biến nhất là nhóm công nghệ nung chảy lớp bột kim loại Powder Bed Fusion (PBF/DMLS) và công nghệ lắng đọng năng lượng trực tiếp (DED). Vật liệu thường dùng bao gồm hợp kim Titan (Ti-6Al-4V), siêu hợp kim Niken (Inconel 625, Inconel 718), hợp kim nhôm (AlSi10Mg).
- Vai trò của CNC: Đảm nhiệm bóc tách lượng dư trên các bề mặt chức năng chịu tải, đòi hỏi độ chính xác micron và độ nhám cực thấp, như lỗ con trượt van thủy lực, mặt bích làm kín, rãnh gioăng chữ O (O-ring) và ta-rô ren tiêu chuẩn.
- Quy trình xử lý sau in bắt buộc: Chi tiết kim loại in 3D tích tụ ứng suất nhiệt dư rất lớn và vi cấu trúc có thể chứa lỗ xốp tế vi (0.1% – 0.5%). Do đó, phôi in bắt buộc phải trải qua các công đoạn:
- Ủ khử ứng suất (Stress-relief annealing) trong lò chân không trước khi cắt tách khỏi tấm bàn in để ngăn ngừa nứt gãy, cong vênh.
- Ép nóng đẳng tĩnh (HIP – Hot Isostatic Pressing) ở nhiệt độ và áp suất khí trơ cao nhằm làm đặc các lỗ xốp tế vi bên trong, nâng mật độ vật liệu đạt mức 99.9%.
- Cắt tách tấm đế: Thường dùng máy cắt dây tia lửa điện (Wire-EDM).
- Đặc điểm gia công CNC: Kim loại in 3D có độ cứng cao, dễ bị hóa bền biến dạng và mài mòn dao cắt nhanh. Do đó, đòi hỏi trung tâm gia công CNC nhiều trục có độ cứng vững cao, sử dụng dao cắt chuyên dụng và chiến lược tưới nguội áp suất cao.
- Ứng dụng tiêu biểu: Thân van điều khiển thủy lực hàng không vũ trụ chịu áp suất cao, khuôn ép phun tích hợp kênh làm mát biên dạng cong (Conformal Cooling), đầu phun nhiên liệu buồng đốt và phục hồi/sửa chữa cánh tuabin khí.
Bảng so sánh in 3D nhựa kết hợp CNC và in 3D kim loại kết hợp CNC
| Tiêu chí so sánh | In 3D nhựa kết hợp gia công CNC | In 3D kim loại kết hợp gia công CNC |
| Vật liệu sử dụng | Các loại nhựa nhiệt dẻo, nhựa photopolymer dạng lỏng hoặc bột polymer (tùy công nghệ). | Hợp kim Titan (Ti-6Al-4V), siêu hợp kim Niken (Inconel 625/718), hợp kim nhôm (AlSi10Mg)… |
| Công nghệ in 3D | FDM/FFF, SLA, SLS. | Powder Bed Fusion (PBF/DMLS), Directed Energy Deposition (DED). |
| Vai trò chính của CNC | Hoàn thiện mặt phẳng chuẩn, khoét/khoan lỗ lắp chốt pin, phay rãnh then, bậc lắp ghép, cải thiện độ nhẵn cục bộ. | Phay tinh bề mặt tiếp xúc làm kín, gia công lỗ con trượt van, ta-rô đường ren chịu tải, phay rãnh gioăng. |
| Đặc điểm gia công cắt gọt | Lực cắt nhỏ; dễ mềm/chảy nhòe do nhiệt tích tụ; nguy cơ nứt vỡ, tách lớp FDM; nhạy cảm với lực kẹp gá. | Lực cắt lớn; phôi cứng, mài mòn dao cụ nhanh; cần hệ thống tưới nguội áp suất cao và dao cụ chuyên dụng. |
| Xử lý sau in (Post-processing) | Tách support, làm sạch, sấy/đóng rắn UV (với SLA), điều hòa vật liệu. Không áp dụng HIP hay ủ chân không nhiệt độ cao. | Bắt buộc ủ khử ứng suất chân không, ép nóng đẳng tĩnh (HIP), cắt tách khỏi bàn in bằng dây EDM. |
| Yếu tố ảnh hưởng độ chính xác | Nhiệt sinh ra khi cắt, biến dạng do lực kẹp gá, độ rỗng/hướng in, độ ẩm và ứng suất dư vật liệu. | Ứng suất nhiệt dư sau in, co ngót khi nung chảy bột, độ ổn định chuẩn định vị, độ mòn dao và rung động máy CNC. |
| Ứng dụng tiêu biểu | Đồ gá, jig kiểm tra lắp ráp, vỏ thiết bị điện tử, nguyên mẫu kỹ thuật kiểm tra lắp ghép. | Thân van thủy lực chịu áp cao, lòng khuôn ép phun kênh làm mát cong 3D, đầu phun nhiên liệu, chi tiết tuabin. |
| Những hạn chế cần lưu ý | CNC không sửa được liên kết lớp yếu bên trong; chi tiết mỏng dễ vặn xoắn; nhựa mềm khó kẹp chặt. | Chi phí đầu tư máy in, lò HIP và máy CNC 5 trục rất đắt đỏ; quy trình phụ trợ phức tạp; đòi hỏi kỹ thuật cao. |
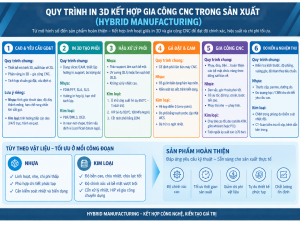
Quy Trình In 3D Kết Hợp Gia Công CNC Trong Sản Xuất (Hybrid Manufacturing)
Quy trình Hybrid Manufacturing hoàn chỉnh được triển khai qua các bước tuần tự từ mô hình số đến kiểm tra chất lượng nghiệm thu, trong đó các khâu công nghệ được tinh chỉnh tương ứng với từng nhóm vật liệu:
Làm Thế Nào Để Hybrid Manufacturing Đạt Độ Chính Xác Cao?
CNC giúp bề mặt được gia công đạt cấp chính xác micron, nhưng không khắc phục được khuyết tật bên trong phôi in (liên kết lớp yếu, rỗ xốp, nứt ngầm, cong vênh). Độ chính xác cuối cùng của toàn bộ hệ thống Hybrid Manufacturing phụ thuộc vào ba yếu tố: lượng dư và phân vùng gia công, chuẩn gá đặt, chế độ cắt theo vật liệu.
- Phân chia vùng chế tạo và lượng dư gia công hợp lý:
- Chỉ gia công những bề mặt có yêu cầu dung sai dưới 0.1 mm hoặc độ nhám thấp (Ra 0.4 m).
- Lượng dư gia công cần được thiết lập có chủ đích. Đối với kim loại in 3D, mức lượng dư khuyến nghị trên các bề mặt cần gia công bóc tách là 0.8 – 1.5 mm; chiều sâu cắt này đủ để dao cắt xuyên qua lớp vỏ thô ráp (Ra 6.3 – 12.5 m) và vùng xốp dưới bề mặt để ăn vào phần vật liệu đặc. Với nhựa, lượng dư cần xác định qua thử nghiệm để không làm tăng thời gian cắt và tránh biến dạng thành mỏng.
- Gá đặt vững chắc và chuẩn định vị tham chiếu:
- Thiếu mặt chuẩn là nguyên nhân hàng đầu gây sai số dịch chuyển và rung động. Việc thiết kế sẵn vấu định vị hy sinh (sacrificial lugs) và sử dụng hệ kẹp điểm 0 (zero-point clamping) cùng đầu dò touch probe giúp thiết lập gốc tọa độ gia công chính xác, bù trừ sai số co ngót.
- Kiểm soát lực kẹp cơ học khi gia công nhựa nhằm loại trừ biến dạng đàn hồi.
- Chiến lược dao cụ và chế độ cắt theo vật liệu:
- Nhựa: Kiểm soát tốc độ và lượng ăn dao để tản nhiệt, ngăn nhiệt tích tụ làm mềm polymer.
- Kim loại khó gia công (Titan, Inconel): Ứng suất dư phải được triệt tiêu bằng xử lý nhiệt (ủ khử ứng suất, HIP) trước khi phay để phôi không bị bung cong vênh khi bóc tách vật liệu. Sử dụng dụng cụ cắt góc trước dương, lớp phủ chịu nhiệt cao và áp lực tưới nguội tâm trục chính 70 bar để bẻ phoi và giảm nhiệt tức thì.
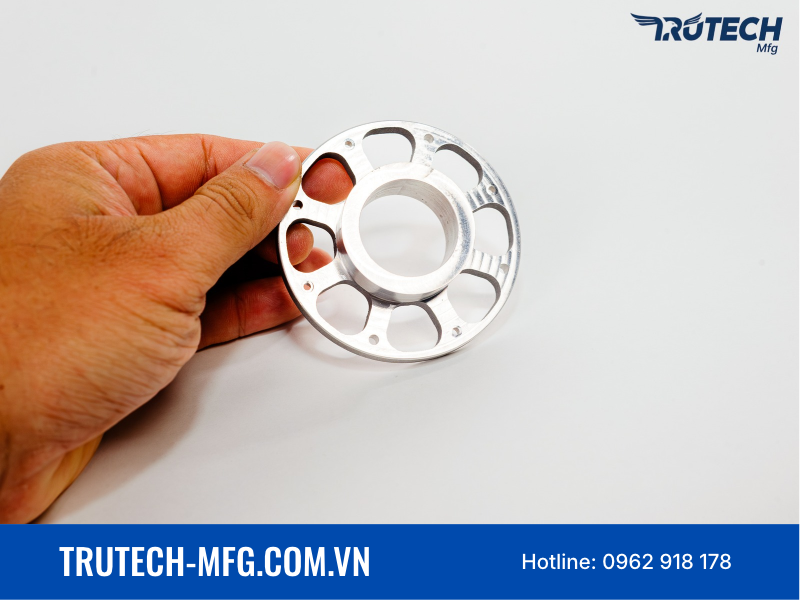
Ưu Điểm Và Hạn Chế Của Công Nghệ Hybrid Manufacturing
Ưu điểm nổi bật
- Tự do thiết kế nhưng vẫn đạt độ chính xác cao cho lắp ghép: In 3D tạo được cấu trúc rỗng, biên dạng tối ưu hóa topo và kênh dẫn lưu chất 3D phức tạp mà dụng cụ cắt CNC không tiếp cận được. CNC sau đó hoàn thiện các bề mặt chức năng, đạt dung sai đến 0,005 mm và độ nhám Ra ≤ 0,4 μm tại các vị trí lắp ghép.
- Tiết kiệm vật liệu và giảm thời gian gia công: Phôi in near-net-shape thay thế phay từ phôi khối.
- Vật liệu: Phay từ phôi khối kim loại thường loại bỏ trên 90% khối lượng, tức tỷ số Buy-to-Fly khoảng 14:1 – 18:1 ở các chi tiết hàng không phức tạp. Với phôi in, tỷ số này chỉ còn khoảng 1,2:1 – 1,5:1. Đây là khoản tiết kiệm lớn với vật liệu đắt như Titan hay Inconel.
- Thời gian máy: Không còn nguyên công phay phá thô, nên thời gian chiếm dụng trục chính CNC chỉ còn khoảng 15% so với phay từ phôi khối. Dao chỉ cắt tinh lớp lượng dư mỏng, nên giảm mòn dao và tải nhiệt.
- Rút ngắn thời gian làm mẫu (lead time) và linh hoạt: Không cần chế tạo khuôn, nên thời gian có chi tiết đầu tiên giảm từ vài tuần hoặc vài tháng xuống khoảng 4 – 8 ngày. Điều này phù hợp với nguyên mẫu, đồ gá tùy chỉnh và sản xuất đơn chiếc hoặc lô nhỏ.
Hạn chế và thách thức kỹ thuật
- Chuỗi công đoạn phức tạp, đòi hỏi kiểm soát chặt: Hybrid Manufacturing cần đồng bộ từ mô hình CAD, công nghệ in, xử lý sau in, thiết lập gốc tọa độ đến lập trình CAM nhiều trục. Sai sót ở khâu chuyển phôi hoặc mất chuẩn định vị sẽ dẫn đến phế phẩm. Với kim loại, ứng suất dư và dị hướng vi cấu trúc buộc phải có thêm các công đoạn như xử lý nhiệt khử ứng suất, HIP (khi yêu cầu độ bền mỏi hoặc độ kín cao) và cắt dây EDM. Với nhựa, liên kết lớp yếu hoặc vật liệu quá mềm có thể gây nứt vỡ, biến dạng khi phay.
- Chi phí đầu tư ban đầu lớn: Dây chuyền công nghiệp cần máy in kim loại, trung tâm gia công CNC 5 trục độ cứng vững cao và thiết bị đo kiểm như CMM, CT scan.
- Không tối ưu cho mọi chi tiết: Với chi tiết hình học đơn giản, Hybrid Manufacturing làm tăng chi phí và kéo dài chu kỳ sản xuất không cần thiết.
Khi Nào Doanh Nghiệp Nên Lựa Chọn Giải Pháp Hybrid Manufacturing?
So sánh hiệu quả kinh tế và sản lượng
Dưới đây là bảng so sánh chỉ số sản xuất giữa các phương án chế tạo đối với linh kiện cơ khí phức tạp:
| Thông số đánh giá | Gia công phôi khối 5 trục | Đúc mẫu chảy + Phay CNC | In 3D DMLS + Phay 5 trục (Hybrid) |
| Tỷ số Buy-to-Fly (Vật liệu mua / Thành phẩm) | 14:1 đến 18:1 | 2.5:1 đến 3.5:1 | 1.2:1 đến 1.5:1 |
| Chi phí khuôn / Đồ gá ban đầu (NRE) | $1.500 – $4.000 (Đồ gá phay) | $25.000 – $60.000 (Bộ khuôn đúc) | $500 – $1.200 (Đồ gá module/gá mềm) |
| Thời gian làm mẫu (Lead Time) | 3 đến 5 tuần | 14 đến 24 tuần | 4 đến 8 ngày |
| Khả năng tạo kênh dòng chảy bên trong | Rất hạn chế (Chỉ khoan lỗ thẳng) | Trung bình (Khó khăn khi rút lõi) | Không giới hạn (Đường cong không gian 3D) |
| Thời gian chiếm trục chính máy CNC | 100% (Phay phá thô toàn bộ phôi) | 25% (Gia công bán tinh và tinh) | 15% (Chỉ gia công bề mặt chức năng) |
Kết Luận
Bản chất của Hybrid Manufacturing là sự dung hòa mang tính bổ trợ chiến lược giữa khả năng tạo hình tự do của chế tạo bồi đắp (in 3D) và độ chính xác cơ học nghiêm ngặt của chế tạo bóc tách (gia công CNC). Giải pháp này không chỉ giới hạn ở vật liệu kim loại cao cấp mà hoàn toàn có thể triển khai hiệu quả với in 3D nhựa kết hợp CNC trong các ứng dụng chế tạo đồ gá, vỏ hộp và chi tiết kỹ thuật lắp ghép.
Trutech MFG sẵn sàng đồng hành cùng doanh nghiệp với những giải pháp Hybrid Manufacturing, in 3D kết hợp gia công CNC.
Trương Thành Long hiện là Managing Director tại TruTech Manufacturing, với hơn 12 năm kinh nghiệm trong các lĩnh vực kỹ thuật, quản lý sản xuất, kinh doanh kỹ thuật và quản lý kinh doanh. Xuất phát từ nền tảng kỹ thuật và sản xuất, sau đó phát triển sang Sales kỹ thuật và quản lý kinh doanh, anh có kinh nghiệm kết nối giữa nhu cầu thực tế của khách hàng, giải pháp kỹ thuật và khả năng sản xuất. Các lĩnh vực tập trung gồm in 3D, quét 3D, thiết kế ngược, đo kiểm 3D, tạo mẫu và sản xuất theo yêu cầu.